-
Çelik Tanklara Dökülen Cam (896)
-
Paslanmaz Çelik Tanklar (434)
-
Füzyon Bağlı Epoksi Tankları (660)
-
Galvanizli Çelik Tanklar (321)
-
Alüminyum Kubbe Çatı (1346)
-
Atık su depolama tankları (280)
-
kaynaklı çelik tanklar (457)
-
Basınçlı kaplar (534)
-
Anaerobik Çürütücü (217)
-
Endüstriyel Su Tankları (424)
-
cam kaplı çelik tanklar (180)
-
Boltlu Çelik Tanklar (389)
-
Çamur Depolama Tankı (115)
-
Biyogaz Depolama Tankı (173)
-
Sıvı depolama tankları (133)
-
Tarımsal Su Depolama Tankları (179)
-
Yangın Su Tankı (166)
-
Tahıl Depolama Silosları (146)
-
Biyogaz Projeleri (424)
-
Atık su arıtma projeleri (1882)
-
Çift Membranlı Çatı (223)
|
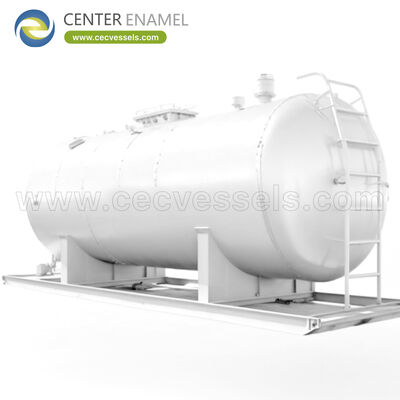
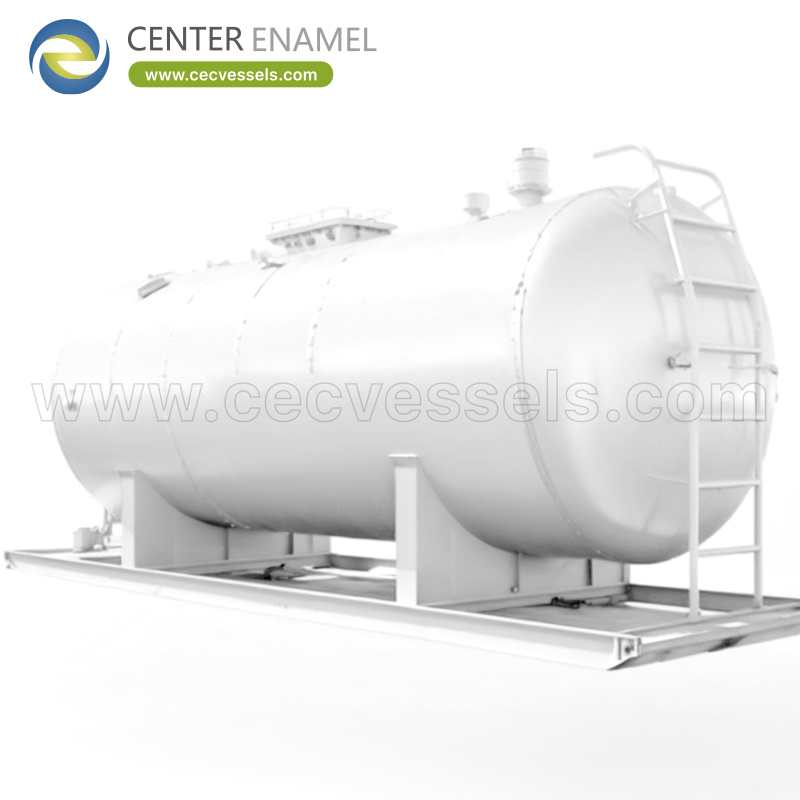
Basınçlı Kap Yapımı İmalat Adımları Nasıl Açıklanır?
| Menşe yeri: | Çin |
| Marka adı: | Center Enamel |
| Sertifika: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Min sipariş miktarı: | 1 Takım |
| Fiyat: | 2000 |
| Teslim süresi: | 2 ay |
| Ödeme koşulları: | L/C,T/T |
| Yetenek temini: | 200 takım / gün |
|
Detay Bilgi |
|||
Ürün Tanımı
Basınçlı Bir Kap Nasıl Yapılır
Abasınçlı kap, sertifikalı plaka ve şekillendirilmiş başları bir kod uyumlu basınç sınırına dönüştürerek yapılır.Kontrollü bir sırayla: kesme, şekillendirme, kaynak, inceleme, ısı işleme, test ve belgelendirme.
Bu kılavuz, bu yolu adım adım takip eder ve kaliteyi hangi alanlarda oluşturduğunu gösterir çünkü son kontrol kaydı sadece onu üreten işlemler kadar iyidir.
Malzeme Alınması ve İzlenebilirliği
Üretim, fabrika sertifikalarını taşıyan plaka, baş, dövme ve nozellerle başlar.Dükkan sınıfı ve boyutlarını doğrular ve her parçanın kimliğini belirler, böylece bitmiş kaptan sertifikasına kadar izlenebilir..
İzlenebilirlik, aşağıdaki her şeyin temelidir. Eğer malzeme izlenemezse, kalınlık hesaplamalarının gerçekte kullanılan çelikle aynı olduğunu göstermek mümkün değildir.
Kesmek, İşaretlemek ve Kalıplandırmak
Plaka, her bir kabuk yolu için geliştirilmiş boyutlara kesilir, kenarları kaynak için hazırlanır ve kurslar istenen çapa yuvarlanır.Başlar, belirtilen geometriye basılarak veya dönerek oluşur..
Yuvarlama yönü, dikiş kayması ve şekillendirme toleransları önemlidir, çünkü parçanın basınç altında nasıl davrandığını ve montaj sırasında ne kadar iyi oturduğunu etkiler.
Düzeltme ve Kaynaklama
Kabuk kursu ve başları, kontrol edilen boşluklar ve hizalama ile jig veya rulolar üzerinde birbirine monte edilir, daha sonra boyutsal ve çevresel dikişler kaynaklanır.nozeller ve destekler nitelikli prosedürlere göre bağlanır..
Kaydırma, nitelikli yöntemler kullanarak nitelikli kaynakçılar tarafından yapılır, parametreler kontrol edilir ve kaydedilir.
Gerektiğinde ısı işlemleri
Bazı malzemeler ve kalınlıklar, kalıntı gerginliği azaltmak ve sertliği geri kazanmak için kaynak sonrası ısı işlemine ihtiyaç duyar.Dükkan tercihinden değil..
Tedavi döngüsü bir grafikle kaydedilir ve belirtilen sıcaklığa ve bekleme süresine uymalıdır.
Yok edici olmayan inceleme
Kaynaklar, kod ve belirtilen inceleme seviyesinde gerekli olan yöntemlerle incelenir.manyetik parçacık veya boya nüfuzlu test ve her dikiş kaynak haritasındaki raporuna bağlıdır.
Tasarımda seçilen inceleme seviyesi, kalınlık hesaplamasında kullanılan eklem verimliliğini etkiler, bu nedenle denetim hem bir kalite adımı hem de bir tasarım girişidir.
Basınç testi
Tamamlanmış kap, genellikle hidrostatik olarak, kod tarafından gerekli olan test basıncı için basınç test edilmektedir.Sınav, tek bir denetimli işlemde tüm basınç sınırının sızıntı sıklığını ve bütünlüğünü gösterir..
Suun kabul edilemez olduğu yerlerde, basınçlı gaz çok daha fazla enerji depoladığı için daha sıkı güvenlik kontrolleri ile pnevmatik testler kullanılır.
İsim plakası, işaretleme ve son kayıtlar
Başarılı bir testten ve gerekli yetkili denetimden sonra, isim plaka tasarım koşulları, yıl,U damgası veya CE işareti gibi üreticinin kimliği ve işareti..
Veri raporu, hesaplamaları, sertifikaları, kaynak ve NDT kayıtlarını, ısı işleme tablolarını ve test sonuçlarını tek bir dosyaya toplar.
Kalite Gerçekten Denetlendiğinde
Son denetim, kötü şekillendirme veya kontrolsüz kaynak için telafi edemez.
Bir alıcı, bu aşamaların nasıl kontrol edildiğini ve kaydedildiğini sorarak bir mağazayı değerlendirebilir.
Üretim Aşaması ve Kayıtları
Aşama |
Temel faaliyet |
Kayıt üretildi |
Maddi makbuz |
Sınıf ve kimlik kontrolü |
Mühendislik sertifikası / izlenebilirlik |
Şekillendirme |
Rulo kabuğu, form başları |
Boyut kontrolleri |
Kaynaklama |
Yeterli dikişler ve takıntılar |
WPS/PQR, kaynak listesi, kaynak haritası |
Isı işleme |
Gerektiğinde stres azaltma |
Zaman ve sıcaklık grafiği |
Sınav |
RT / UT / MT / PT |
NDT raporları |
Basınç testi |
Hidro veya pnevmatik |
Test kaydı |
Serbest bırak |
İşaretleme ve imzalanma |
Veri raporu / isim plakası |
Satın Alıcı Kontrol Noktaları
Kontrol noktası |
Neden önemli? |
Malzeme sertifikaları |
Kullanılan sınıfı doğruluyor |
Kaynak haritası |
Sınama bağları |
WPS / PQR |
Yeterli birleşme süreci |
HT grafiği |
Sıcaklık işlemini doğruluyor |
NDT raporu |
kaynak bütünlüğünü doğruluyor |
Test kaydı |
Basınç bütünlüğünü kanıtlar. |
Yetkili imzalanma |
Kod rotasını kapatır. |
Sonuçlar
Bir basınçlı kap, sertifikalı malzemeden şekillendirilmiş ve kaynaklı parçalara, incelemeye, ısı işlemine, basınç testi ve nihai belgelere kadar kontrol edilen bir zincir ile inşa edilir.
Kalite her aşamada yapılır ve bağlantılı kayıtlarla kanıtlanır; bir tedarikçiyi değerlendirirken, tek bir sertifikada değil, bu aşamaların nasıl kontrol edildiğine ve belgelendiğine bakın.
Merkezi Enamel Hakkında
Center Enamel, Çin merkezli bir basınçlı kap ve işlem ekipmanları üreticisidir. Paslanmaz çelik ve karbon çelik basınçlı kaplar, ayırıcılar, reaktörler,Kimyasal için ısı değiştiriciler ve depolama tankları, petrol ve gaz, enerji, gıda, ilaç ve su arıtma uygulamaları.
Şirket ASME VIII Div.1, GB/T 150 ve ISO 9001, ve teslim edilen veri kitabında malzeme izlenebilirliği, belgelenmiş kaynak prosedürleri, NDT ve hidrostatik testlerle AB pazarı için CE/PED işareti sağlayabilir.
- Sertifikalar:ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Standartlar:ASME VIII Div.1, GB/T 150, EN 13445 varsayılan pazarda gerekirse.
- Ticari terimleri:En az 1 adet sipariş miktarı, tipik teslim süresi yaklaşık 2 ay, L / C veya T / T.
Sıkça Sorulan Sorular (FAQ)
Basınçlı bir kap nasıl yapılır?
İzlenebilir plaka ve şekillendirilmiş kafalardan kaynak, inceleme, ısı işleme, basınç testi ve belgelendirme yoluyla.
İlk üretim adımı nedir?
Malzeme sertifikaları ile malzeme alımı ve doğrulanması ve izlenebilirlik belirlenmesi.
Malzemenin izlenebilirliği neden önemlidir?
Kaptaki çeliği tasarım hesaplamasında kullanılan derece bağlar.
Kafalar nasıl yapılır?
Plakaları belirtilen kafa geometrisine ve kalınlığına doğru bastırarak veya döndürerek.
WPS / PQR nedir?
Katlama işleminin kabul edilebilir olduğunu gösteren kaynak prosedürü özelliği ve nitelik kaydı.
Hangi kaynak en kritik?
Genellikle boylamlı dikiş, çünkü en yüksek basınç gerginliğini taşır.
Ne zaman ısı işlemine ihtiyaç duyulur?
Kod tarafından gerekli olduğunda, stres azaltma veya sertlik için malzeme ve kalınlık.
Hangi NDT yöntemleri kullanılır?
Spesifikasyonlara göre radyografik, ultrasonik, manyetik parçacık ve boya penetrantı testleri.
Bir kaynak haritası nedir?
Bir çizim, numaralar ve her birini prosedür ve incelemeye bağlar.
Gıda testi nasıl yapılır?
Çoğu durumda hidrostatik olarak veya su kabul edilemezse daha sıkı kontrollerle pnevmatik olarak.
Durma noktası nedir?
Üretime devam etmeden önce denetlenmesi ve kabul edilmesi gereken bir aşama.
Ad plaketine ne yazıyor?
Tasarım koşulları, yıl, üreticinin kimliği ve uygulanabilir işaretleme.
Veri raporu nedir?
Hesaplamaları, sertifikaları, sınavları ve onayları toplayan dosya.
Son inceleme kötü üretimleri düzeltebilir mi?
Hayır, inceleme kusurları bulur, ama kalite şekillendirme ve kaynak sırasında inşa edilir.
Bir gemi için teslim süresi nedir?
Yaklaşık iki aylık bir Çin üreticisinden, kod, boyut ve denetim kapsamına tabi.
Önerilen CTA:İstek ateknik fiyatlandırmagörev, basınç, sıcaklık ve sıvı verilerinizle, veyaKod ve maliyet temelini tartışınBir Center Enamel mühendisiyle.